こんにちは、管理人のウノケンです。
今回は、Bambu Labの「大流量ホットエンド」を実際に使い、標準ホットエンドとの違いを比較していきます。
ケースや収納用品をプリントしていて、「もう少し早く完成させたい」と思ったことはありませんか?
そんなときに気になるのが、フィラメントを溶かして送り出す量を増やせる大流量ホットエンドです。
今回はP2SでPLA・PETG・ASA・PA-CF・TPUを比較し、さらにA1 miniでもPLAとPETGを試しました。
先に結論をお伝えすると、P2SではPLAとASAで効果が大きく、すべての材料で同じように流量が伸びるわけではありませんでした。
ただし、何を作る場合でも速くなるわけではありません。
ノズル径を変えることと、大流量タイプへ替えることも、分けて考えたいところです。
ぜひ最後まで読んで、ホットエンドの選び方やプリント速度の調整の参考にしてみてください!
動画で大流量ホットエンドの比較をチェックしたい方はこちら!
標準品と大流量タイプのプリント中の動きや、完成品の違いを動画でも紹介しています。

大流量ホットエンドとは?標準品との違いは「溶かせる量」
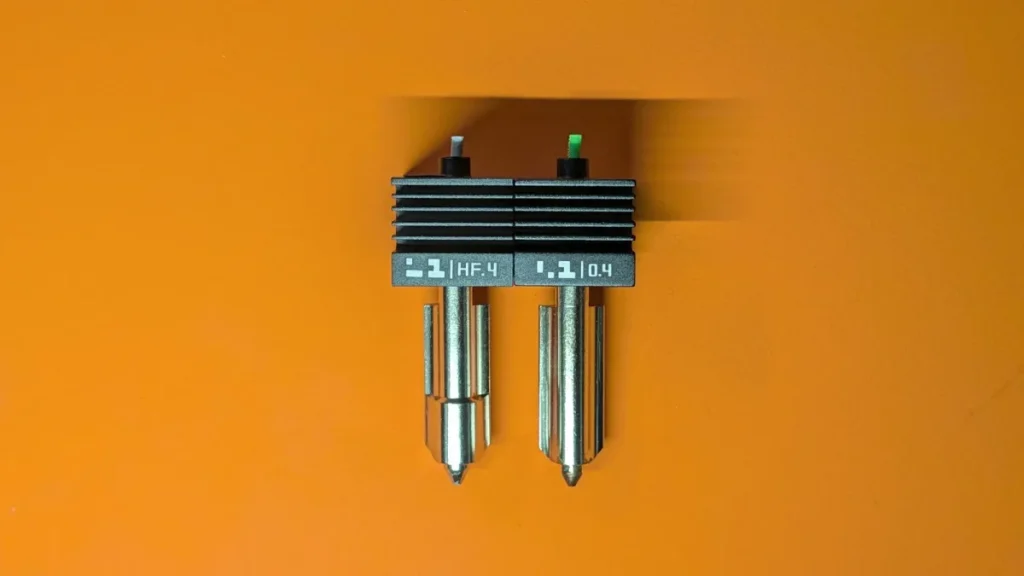
ホットエンドは、フィラメントを加熱して溶かし、先端のノズルから押し出す部分です。
大流量タイプは、その溶融部を最適化し、単位時間あたりに押し出せる材料の量を増やすことを狙った製品です。
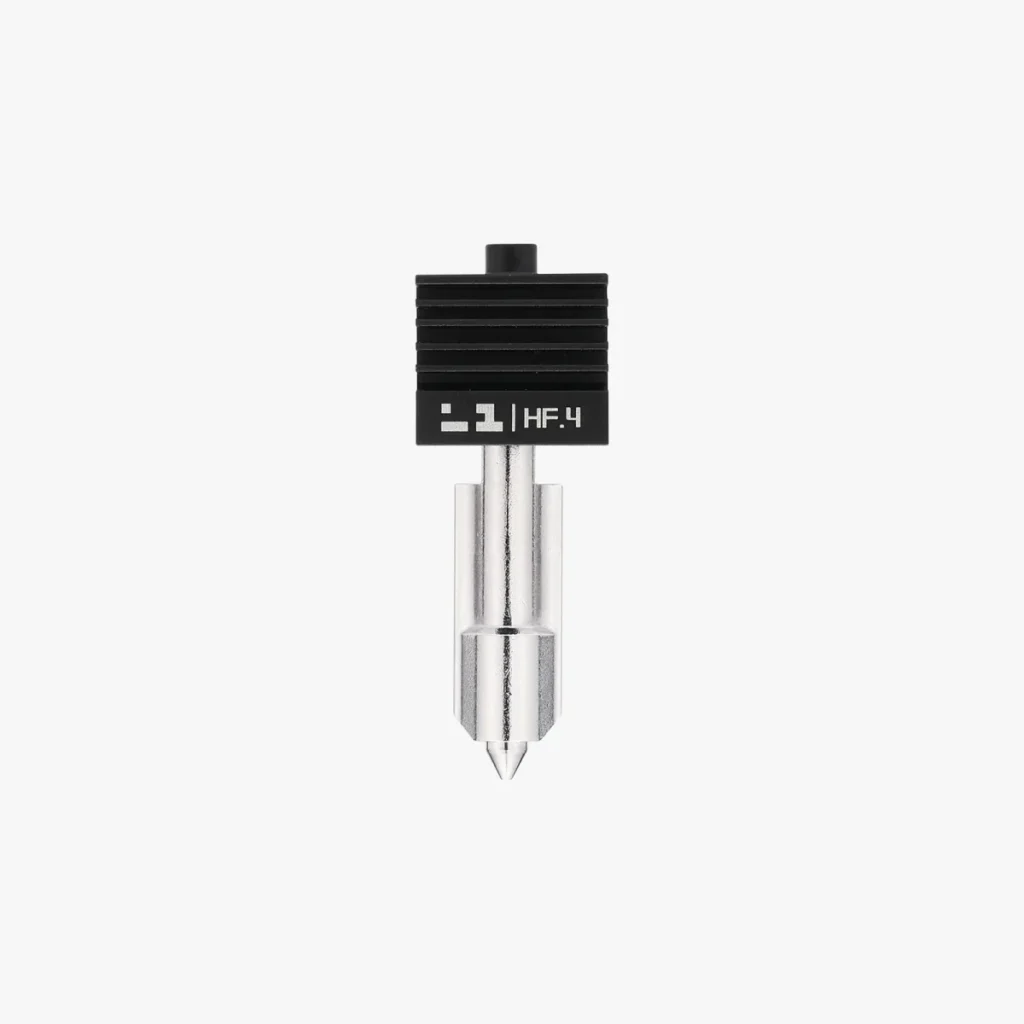
標準品と並べると、大流量タイプは下側が少し膨らんだ形状で、先端の形にも違いが見られます。
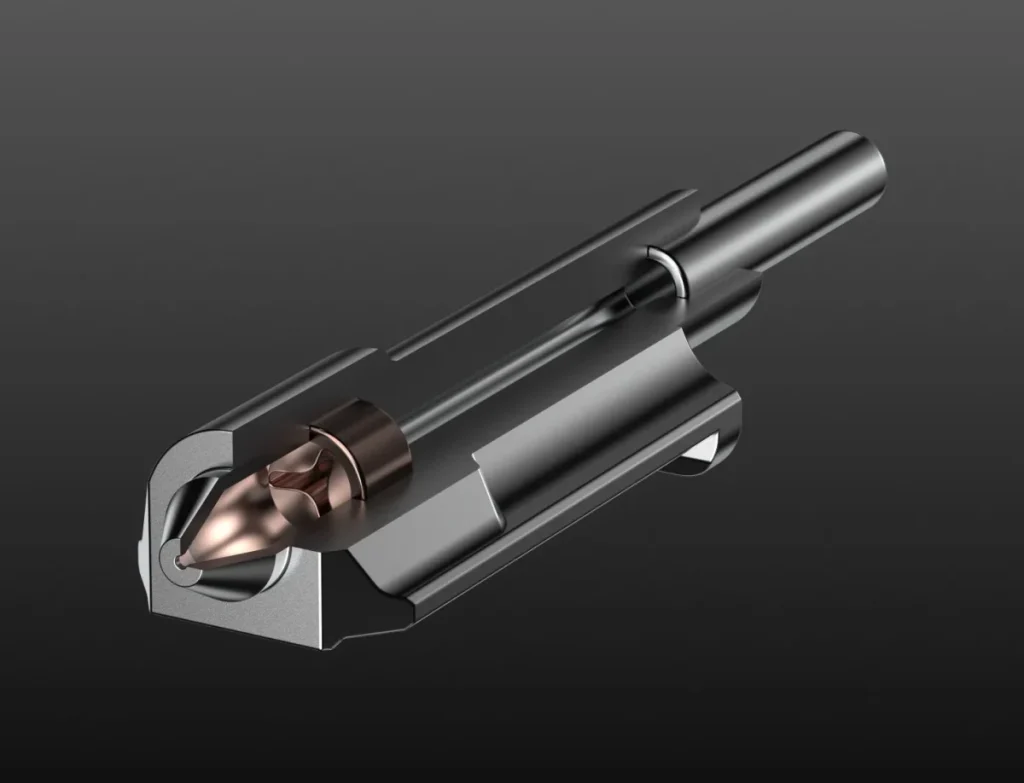
P2Sには標準で0.4mmの焼入れスチールホットエンドが付いています。
同じ0.4mm径の大流量タイプへ替える場合、穴の大きさを変えずに、溶かして供給する能力を変えることになります。
たとえば、壁を厚くしたケースや、内部に材料を多く使う治具では、ヘッドが速く動けても、フィラメントを溶かす量が追い付かなければ速度を抑える必要があります。
その「材料を送り出す側の限界」に働きかけるのが、大流量ホットエンドです。
逆に、小さな文字を細かく描く能力が、0.4mmから0.2mmへ交換したときのように変わるわけではありません。
日本公式ストアの対応機種には、P2Sのほか、X2D・H2D・H2S・H2Cも記載されています。
H2Cでこの製品を使えるのは左側の固定ホットエンドです。
右側のVortekには、別製品のH2C用誘導ホットエンドを選びます。
X1・P1シリーズには、このホットエンドを取り付けられません。
A1シリーズには取り付けできるものの、性能は標準品と同等と案内されています(A1 miniでの比較は後半で紹介します)。
まずは、P2Sで標準品と同じ0.4mm径を使った比較から見ていきましょう。
P2Sで実機比較:PLA・ASAでは大きな差が出た!
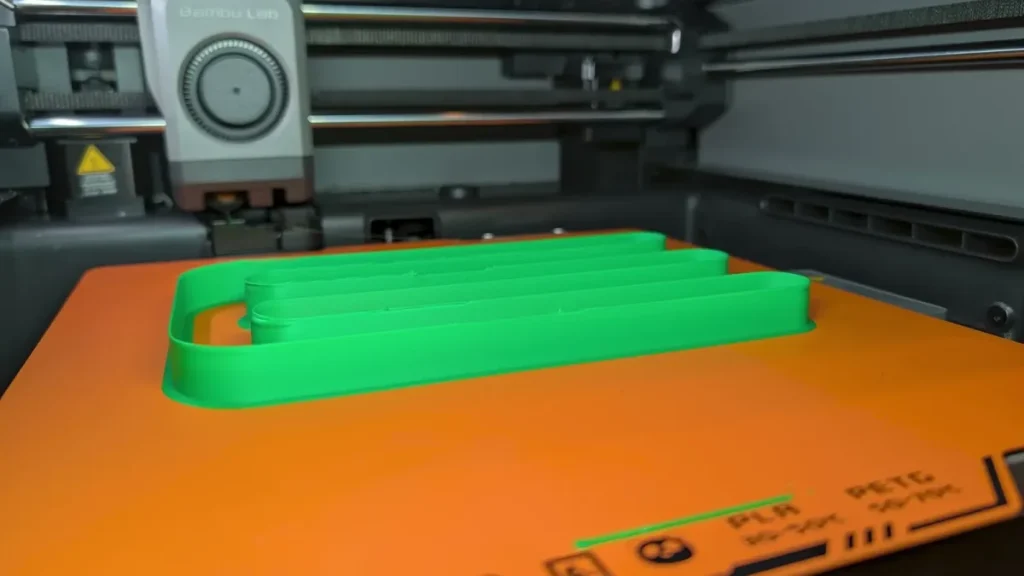
比較したのは、標準0.4mmと大流量0.4mmのホットエンドです。
ノズル径をそろえ、下から上へ押し出す量が増えるキャリブレーションモデルで、形が乱れずにプリントできた範囲を確認しました。
その範囲の高さを測り、スライサーの値と照らし合わせて求めたのが、以下の最大体積速度です。
最大体積速度とは、1秒間にどれだけの量のフィラメントを押し出せるかを表す指標です。
単位はmm³/sで、ヘッドの移動速度を表すmm/sとは異なります。
| P2Sで使った材料 | 標準0.4mm | 大流量0.4mm | 比較結果 |
|---|---|---|---|
| Bambu PLA Basic | 約41 mm³/s | 約57.8 mm³/s | 流量の上限が大きく向上 |
| Panchroma Satin PLA | 約32.1 mm³/s | 約52.1 mm³/s | こちらも大きな差 |
| Bambu PETG半透明 | 対応できる流量の差は小さい | PLAほどの差は見られない | |
| Polymaker ASA | 約37.8 mm³/s | 約49.7 mm³/s | 流量の上限が向上 |
| eSUN ePA-CF | 乱れずにプリントできた高さは、ほぼ同じ | 大流量化の効果は小さい | |
| PolyFlex TPU 90 | どちらも約10 mm³/sまで | 大流量化の効果はほとんどない | |
これらは、今回使ったフィラメントと設定で、プリント品の乱れから判断した結果です。
この値をそのまま全材料の設定に入力するのではなく、普段使う材料で仕上がりを確かめながら調整してください。
Bambu PLA Basicでは、標準品は途中で押し出しが追い付かなくなり、詰まりも発生しました。
大流量タイプは50 mm³/sまでのモデルを最後まできれいにプリントできたため、さらに45〜70 mm³/sの範囲でも確認しています。
その結果、乱れずに対応できた上限は約57.8 mm³/sで、標準の約41 mm³/sに対して約41%の向上となりました。
同じ0.4mm径でも、材料を溶かして送り出す能力には、はっきりと差が出ています。
Panchroma Satin PLA:置物でも押し出しの違いを確認
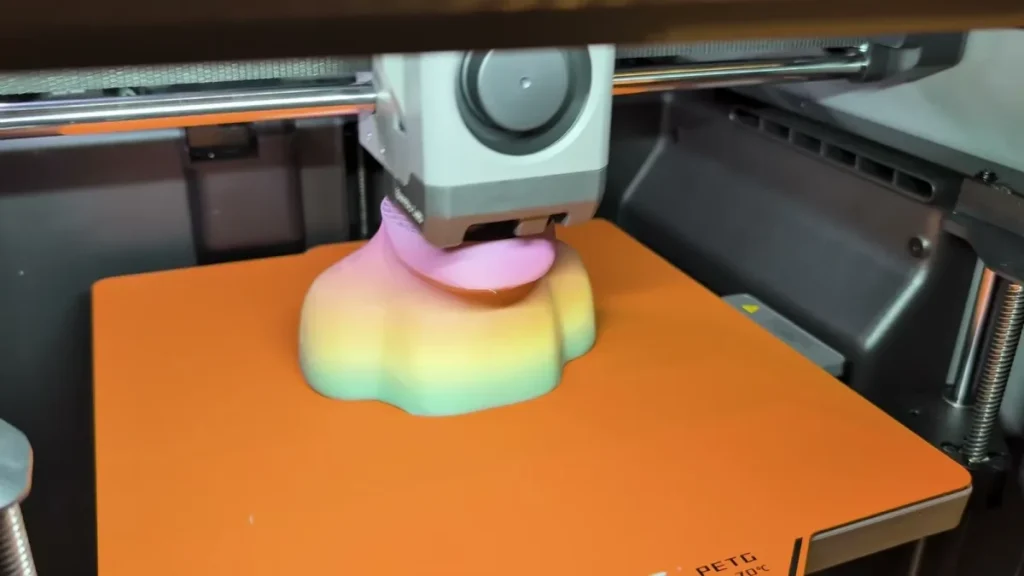
装飾性のあるPanchroma Satin PLAでは、標準が約32.1 mm³/s、大流量が約52.1 mm³/sでした。
この違いを、キャリブレーションモデル以外でも確かめるため、最大体積速度を50 mm³/sに設定して置物をプリントしました。
大流量タイプではプリントできたものの、仕上がりには若干レイヤーラインが目立ちます。
一方、標準品を同じ設定で使うと、インフィルの押し出しが追い付かず、内部が乱れてしまいました。
ある程度の大きさがあり、表面の細かい見た目よりも時間短縮を重視する用途では、この差を生かせそうです。
ただし、流量を増やせることと、見た目を保ったまま速く作れることは、同じではありません。
流量の上限と、見た目を保てる設定を分けて考えるのがポイントです!
ASA:屋外用パーツを作る材料でも流量が向上
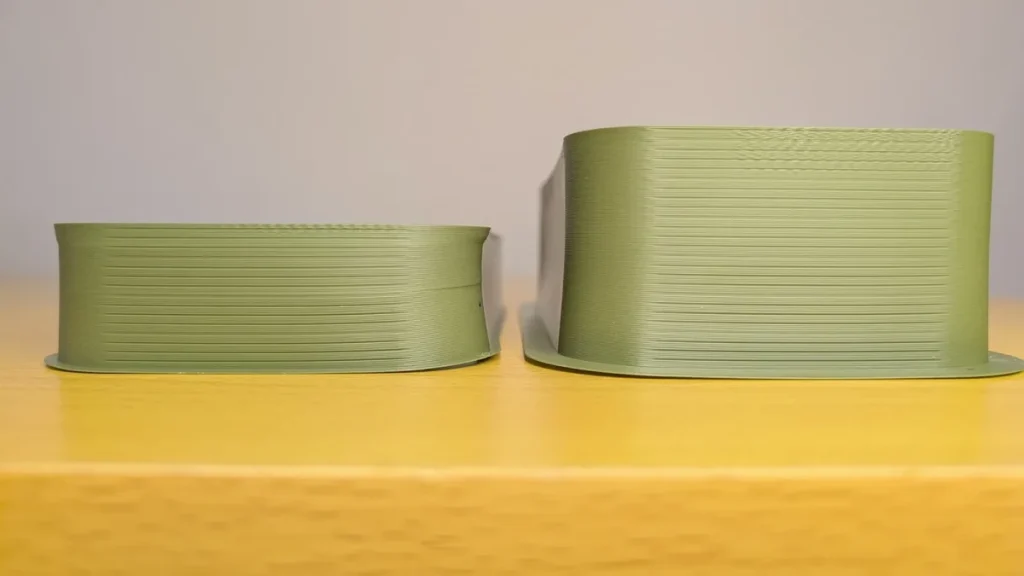
ASAでも標準の約37.8 mm³/sから、大流量では約49.7 mm³/sへ上限が伸びました。
耐候性を生かした屋外用パーツなど、ASAをよく使う方にも、検討しやすい結果です。
PETG・PA-CF・TPU:効果が小さい材料もある
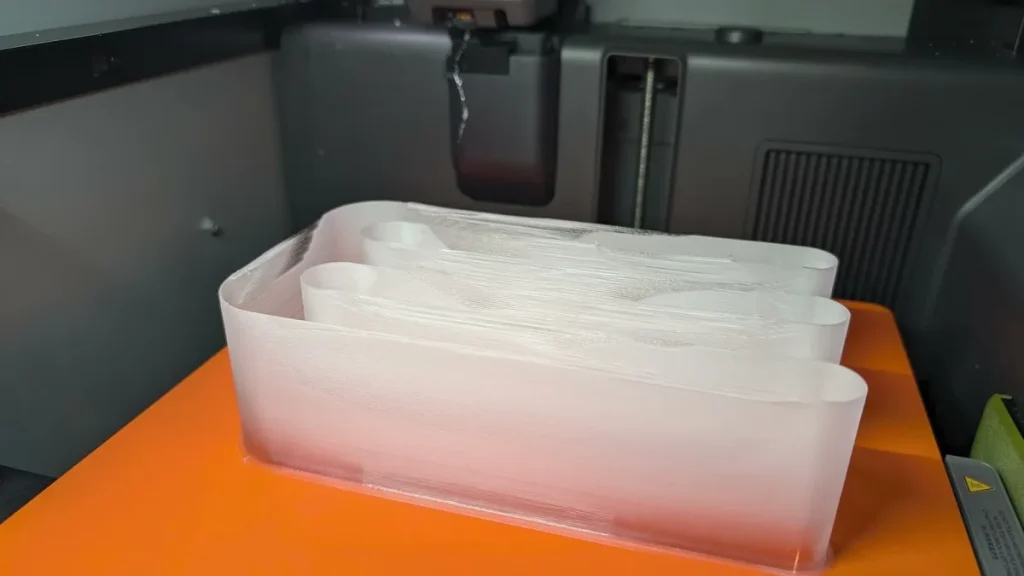
一方、Bambu PETG半透明では大きな差は出ず、流量を上げると透明感も下がっていきました。
透明な見た目を生かしたいなら、流量の上限だけで速度を決めない方がよいでしょう。
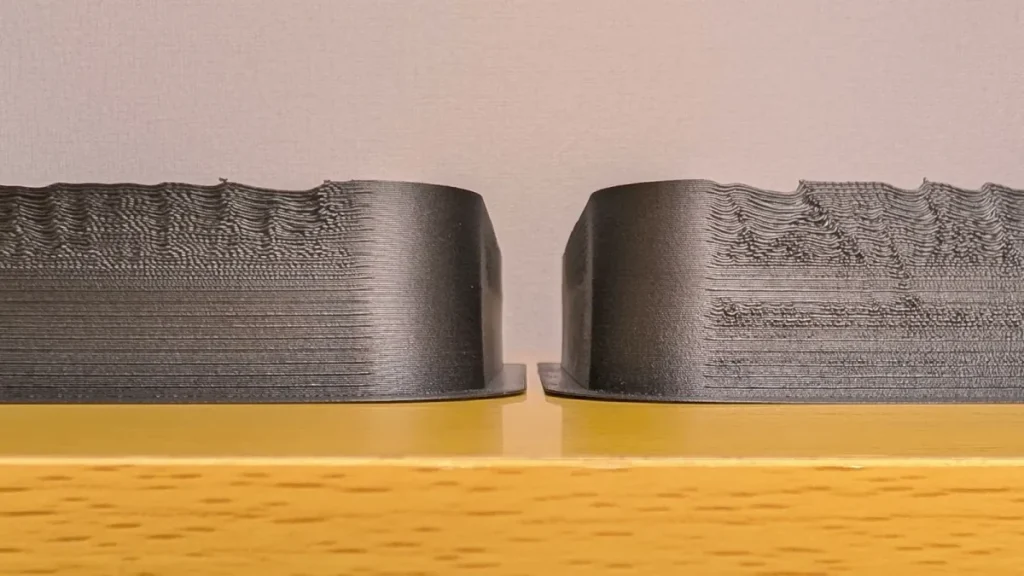
ePA-CFとPolyFlex TPU 90も、標準品と大流量タイプで、乱れずにプリントできた範囲はほぼ同じでした。
大流量ホットエンドは、どのフィラメントでも一律に速くなるアクセサリーではない、という点がよく分かりますね。
なお、P2Sの公式マニュアルではTPU 90Aは大流量タイプと非互換とされているため、TPUを使う際は標準タイプを選びましょう。
A1 miniでも比較:PLAとPETGで違いが見られた
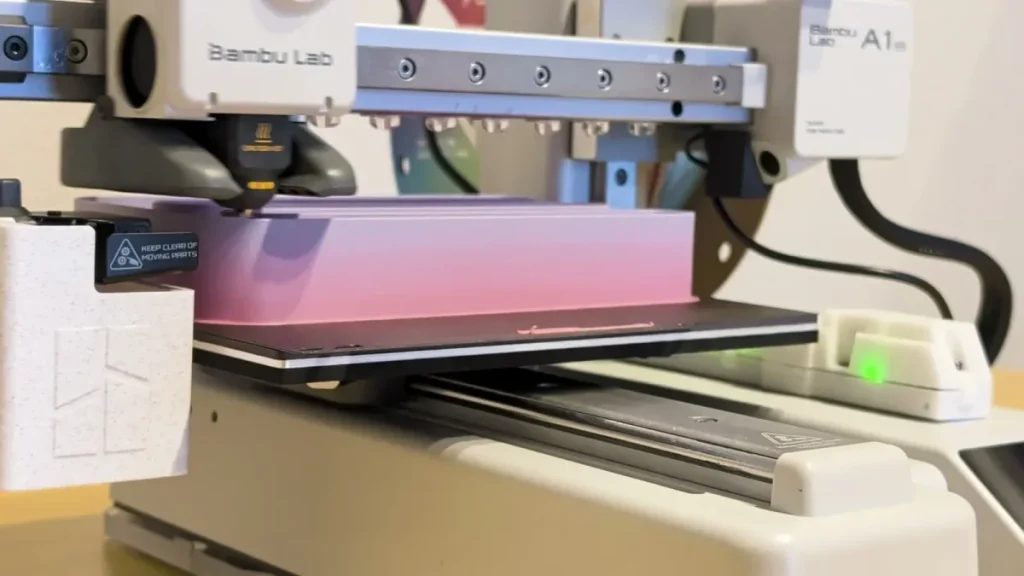
Bambu Labの公式商品説明には、A1シリーズにも取り付けできるものの、標準ノズルと同等の性能になる、という説明があります。
そこで、A1 miniにも取り付け、P2Sと同じPanchroma Satin PLAとBambu PETG半透明で比較しました。
| A1 miniで使った材料 | 標準0.4mm | 大流量0.4mm |
|---|---|---|
| Panchroma Satin PLA | 約23.2 mm³/s | 約47.9 mm³/s |
| Bambu PETG半透明 | 約27.3 mm³/s | 約34.4 mm³/s |
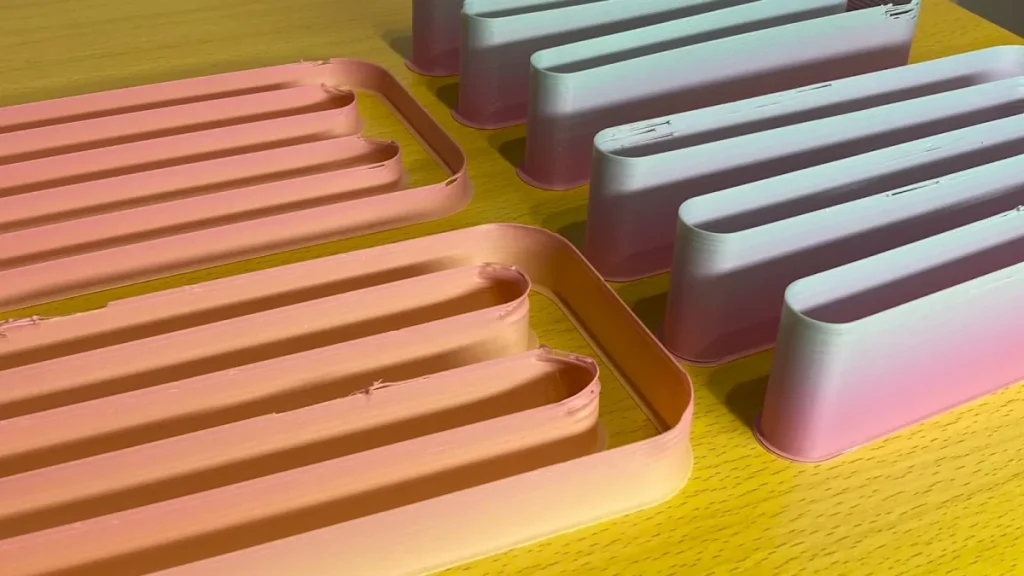
Satin PLAは標準品では序盤から裂け目が見られた一方、大流量タイプでは終盤まで裂け目や穴が少なく、良好な仕上がりでした。
今回の比較では、PLAだけでなくPETGでも、標準品より流量の上限が伸びています。
公式説明とは異なる結果になりましたが、確認したのはA1 miniと今回の2種類の材料での組み合わせです。
A1全体や他のフィラメントでも同じ効果が出ると考えず、使う機種と材料に合わせて判断しましょう。
A1 miniでは2種類の材料で差が出ましたが、普段使う材料でも確かめたいですね。
すでにA1 miniを使っていて、PLAの大きな実用品を速く作りたい方には、気になる結果ではないでしょうか。
どんなプリントで速くなる?「最大30%短縮」の見方
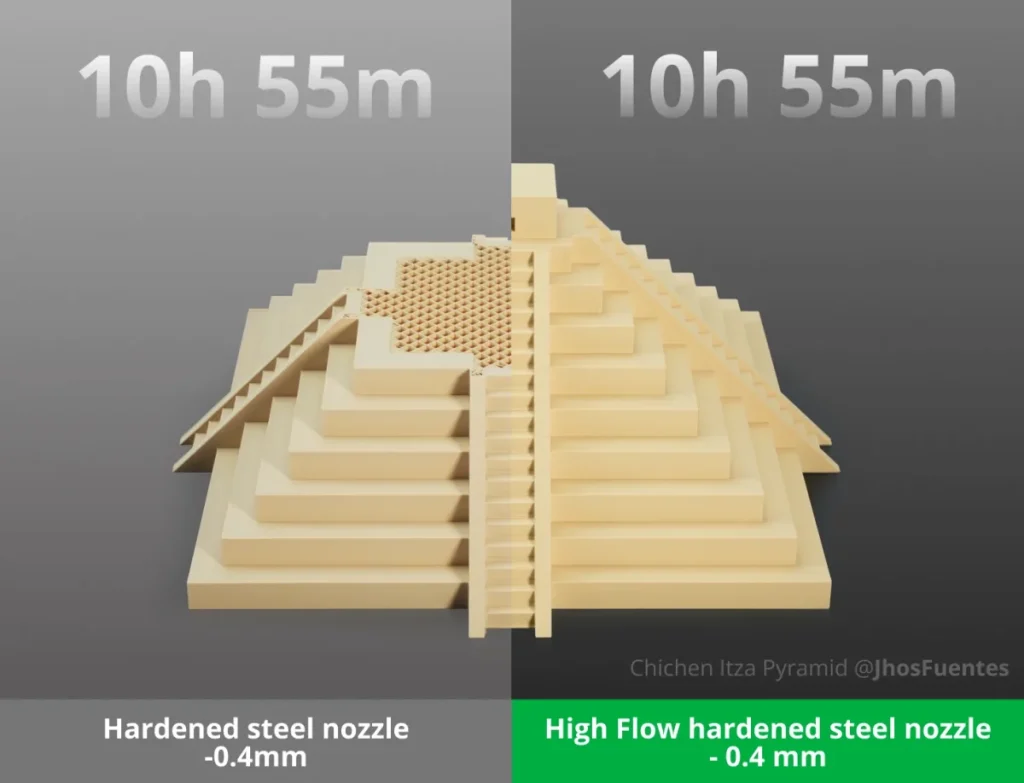
Bambu Labは、大流量ホットエンドの特徴として、造形時間を最大30%短縮できるとしています。
この数値は、PLAベーシックで300×300×300mmの立方体を、充填率15%でプリントしたメーカーの試験に基づくものです。
1辺256mmのP2Sでは、この試験サイズをそのまま再現できません。
普段のモデルが一律に30%早く終わる、という意味で受け取らないようにしましょう。
時間短縮を期待しやすいのは、材料を連続して多く出すプリントです。
一方、小さな模型では、短い移動を繰り返すための加減速や、層を冷ます時間が制約になることがあります。
そこは、材料を多く出せるだけでは解消しません。
また、AMSを使ったマルチカラープリントで長くかかっているのが色の切り替えなら、ホットエンドを替えても切り替え回数そのものは減りません。
自分のプリントで長くかかっているのは、材料の押し出しか、それ以外の動作かを考えて選ぶと、目的に合った買い物になります。
導入後は、同じモデルと材料を使い、変更するホットエンドに合う設定でスライスして、時間の見積もりを比較してみてください。
見積もりだけでなく、実際の仕上がりも含めて速度を決めるのが基本です。
0.4・0.6・0.8mmはどう選ぶ?大流量とノズル径は別の要素
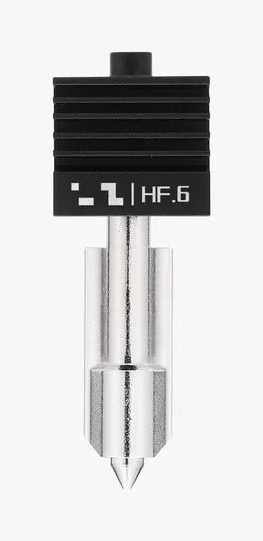
日本公式ストアには、0.4・0.6・0.8mmの3種類があり、いずれも焼入れスチール製です。
選ぶときは、「大流量だから一番太いノズルがよい」と考えるより、まず作りたいものの細かさから径を決めましょう。
| ノズル径 | 選ぶ用途の目安 | 気を付けたい点 |
|---|---|---|
| 0.4mm | 普段のケースや実用品。標準と同じ径で大流量タイプを試したい | 細部と時間のバランスを取りやすいが、全モデルで短縮するわけではない |
| 0.6mm | 細かな文字より、厚い壁や大きめの実用品を重視したい | 細い溝や小さな文字など、形状の再現性を確認する |
| 0.8mm | 細部より、太い線と厚い層で大きな形を作りたい | 細部の表現や積層の見た目が変わる。用途を絞って選ぶ |
ノズル径を太くすると、太い線や厚い層を使った設定を選べます。
その分、同じ形を作るための線や層の数を減らせる場合があります。
これは、同じ径のまま溶融能力を増やす大流量化とは、別の時間短縮の方法です。
0.6mmや0.8mmで時間が短くなったとしても、大流量化だけの効果と考えないようにしましょう。
逆に、細かい文字や狭い隙間が重要なモデルなら、ノズル径を大きくする前に、スライス結果で線が残っているかを確認したいですね。
まず標準の0.4mmで作っているものを基準に考えるなら、大流量の0.4mmは比較しやすい候補です。
大きなパーツを粗めの層でもよいので早く作りたい場合には、0.6mmや0.8mmも検討できます。
P2Sで使うときの注意点:交換後の設定と材料の相性
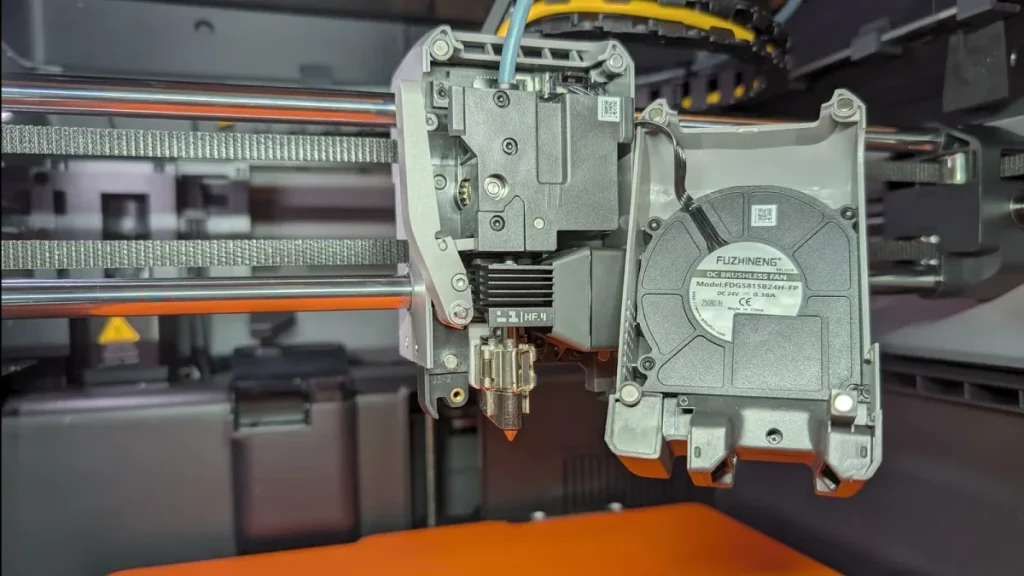
P2Sは、ホットエンドをクリップで固定するクイックスワップ式です。
交換前にフィラメントをアンロードし、ノズルが室温まで冷えてから、電源を切って作業します。
ホットエンドを交換したら、取り付けの固定を確認するだけでなく、本体のノズル設定とBambu Studioの設定を、実際のホットエンドに合わせることが大切です。
とくに0.6mmや0.8mmへ替えたのに、標準0.4mm向けのプリントデータをそのまま送らないようにしましょう。
使うノズル径・種類に対応する設定を選び、モデルをスライスし直してください。
同じ0.4mm径でも、標準と大流量の区別を確認します。
速度だけを上げたり、商品説明の最大流量を全材料へ一律に入力したりする使い方は避け、機種と材料に合う設定から調整しましょう。
もう一つ重要なのが、フィラメントの相性です。
P2Sの公式マニュアルでは、TPU 90Aは大流量タイプと非互換、PLA-CFは大流量タイプを推奨しないとされています。
焼入れスチールだから、どんな材料でも標準品の代わりになるとは限りません。
これらを使う場合は、それぞれに適合する標準タイプを使い分ける必要があります。
焼入れスチールでも、使う材料によって標準タイプと使い分けるんですね。
また、部品側に最高造形温度350℃という仕様があっても、P2S本体の最高ノズル温度は300℃です。
ホットエンドの交換で、本体の温度上限まで上がるわけではありません。
普段使う材料との組み合わせも確認したい方は、こちらも参考にしてみてください。

P2Sの交換機構を含む本体の特徴は、実機レビューで紹介しています。

P2S本体の動きやクイックスワップ機構は、こちらのP2S Comboレビュー動画でも紹介しています!

日本向けの購入先と選び方:径・大流量の表記を確認
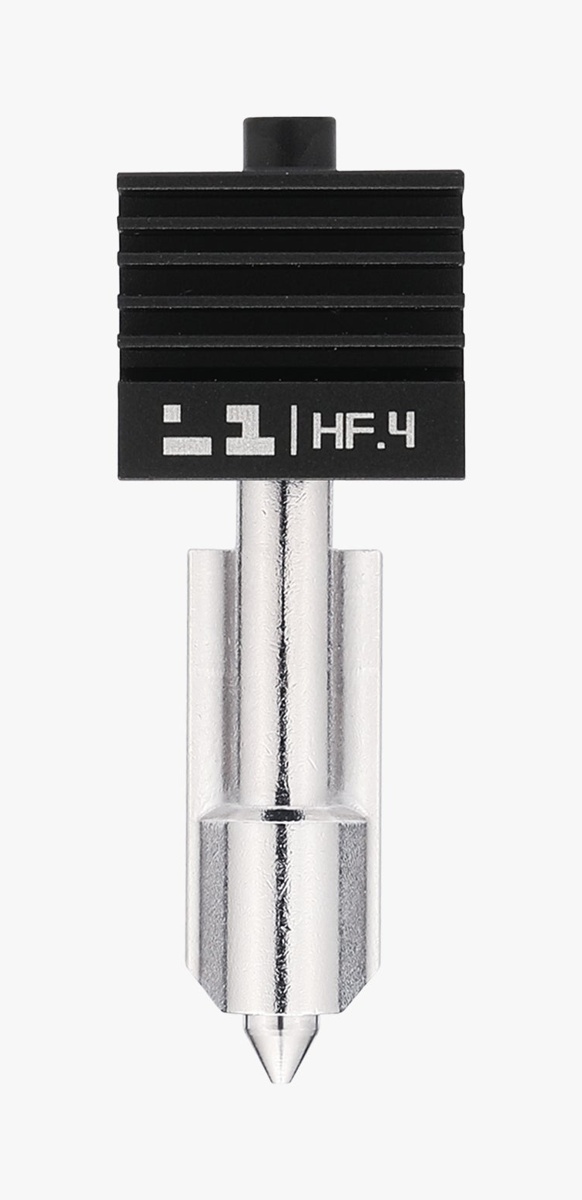
日本公式ストアでは、商品名「Bambu 大流量ホットエンド」から、0.4・0.6・0.8mmを選んで購入できます。
標準タイプにも同じノズル径があるので、径だけを見て注文せず、大流量タイプであることと、P2Sへの対応をセットで確認しましょう。
P2S・X2D・H2D・H2Sと、H2Cの左側には、以下の「Bambu 大流量ホットエンド」を選びます。
H2Cの右側用は、商品名に「H2C」「誘導ホットエンド」が入った別製品です。
価格と購入先はこちらです。
使う径を選んでから、在庫と配送条件を確認して注文しましょう。
特定の材料を使うたびに標準タイプへ戻すなら、保管中に径と種類を見分けられるようにしておくと、設定の取り違えも防ぎやすくなります。
まとめ:PLA・ASAを多用するなら、効果を生かしやすい!
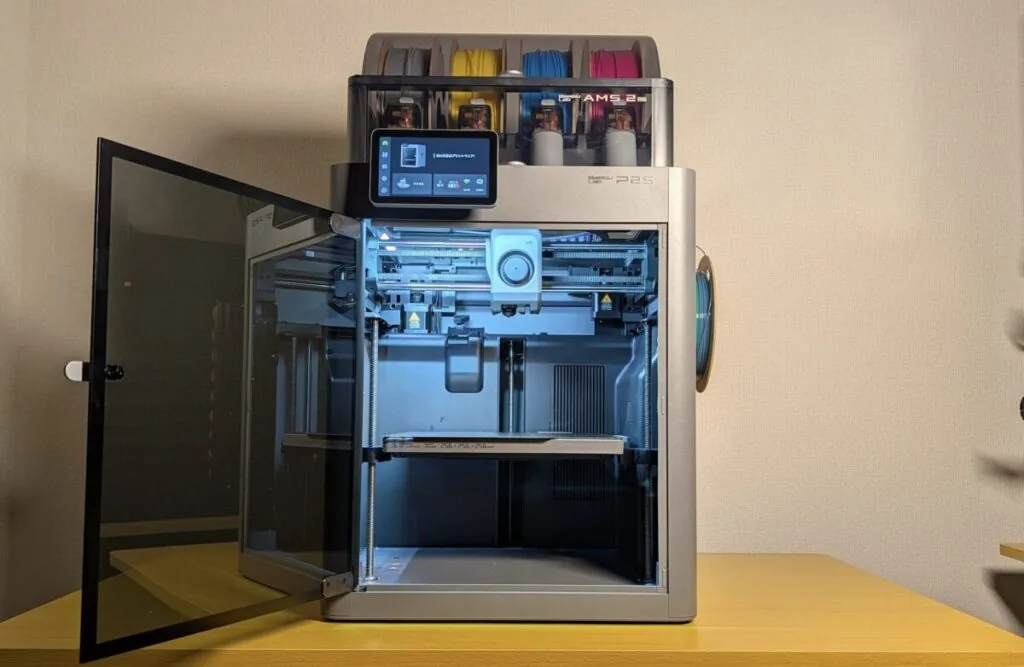
P2Sで標準品と大流量ホットエンドを比べたところ、PLAとASAで、流量の上限に大きな差が出ました。
A1 miniでも、今回のPLA・PETGでは標準品より大きな流量まで対応できています。
一方で、P2SのPETGは差が小さく、PA-CF・TPUでは大流量化の効果はほとんど見られませんでした。
大きなケースや、厚い壁・多めの充填を使う治具をよく作る方には、検討しやすいでしょう。
一方で、小さな細密モデルや、色の切り替えに多くの時間を使うプリントなら、まずモデルと設定のどこに時間がかかっているかを見直したいところです。
標準と同じ径で比べたいなら0.4mm、細部より太い線や厚い層を生かしたいなら0.6mm・0.8mm、という順に考えると選びやすくなります。
作るものと材料に合わせて、標準ホットエンドと使い分けるのがポイントです。
P2Sのプリント時間を見直したい方は、選択肢の一つとして検討してみてください!
動画で大流量ホットエンドの比較をチェックしたい方はこちら!
標準品と大流量タイプのプリント中の動きや、完成品の違いを動画でも紹介しています。